


Готового решения не было: адаптировали оборудование для производства кабельно-трубных узлов для атомной отрасли
Компания более 30 лет работает с продукцией для атомной отрасли. Одна из производственных площадок располагается в г. Курчатов, где изготавливаются кабельно-трубные узлы: электрические провода и изоляторы размещаются внутри медной или стальной трубы и с помощью ковки формируют единый узел. Требовалось подобрать оборудование для обработки труб и их ротационной ковки, а участок сварки оснастить вакуумным сборником. В проект вошли автоматический трубный полировальный станок с пылесборником, ротационно-ковочная машина и вакуумный сборник для сварочного оборудования.
Задача клиента
Производство кабельно-трубного узла состоит из нескольких связанных операций.
Сначала медную или стальную трубу необходимо отшлифовать по заданным требованиям. Затем электрические провода размещаются в изоляторах, сборка устанавливается внутрь трубы и поступает на ротационную ковку. Машина обжимает трубу вокруг внутренних элементов, формируя готовый узел.
Здесь важно качество всех предыдущих операций: дефект изолятора, неправильное положение внутренних элементов или нарушение технологии обработки трубы могут повлиять на качество изоляции готового узла. Поэтому оборудование требовалось особенно тщательно адаптировать под конкретную технологию изготовления изделий.
Отдельные требования касались безопасности персонала. На участке электросварки необходимо удалять стружку из рабочей зоны. Используемый клиентом промышленный пылесос нуждался в замене.
Проект выходил за рамки основного направления Интерпласт – оборудования для переработки полимеров, требуемые машины не относятся к нашей основной номенклатуре. Но сама задача была нам знакома по своей логике: разобраться в технологическом процессе клиента, определить требования к оборудованию, найти подходящее базовое решение и при необходимости адаптировать его под производство. Опыт работы со сложным промышленным оборудованием и база проверенных поставщиков позволили взять проект в работу целиком.
В итоге для площадки требовалось решить три задачи:
- подобрать автоматический трубный полировальный станок с пылесборником под требования к обработке труб;
- подобрать ротационно-ковочную машину;
- заменить вакуумный сборник для сварочного оборудования.
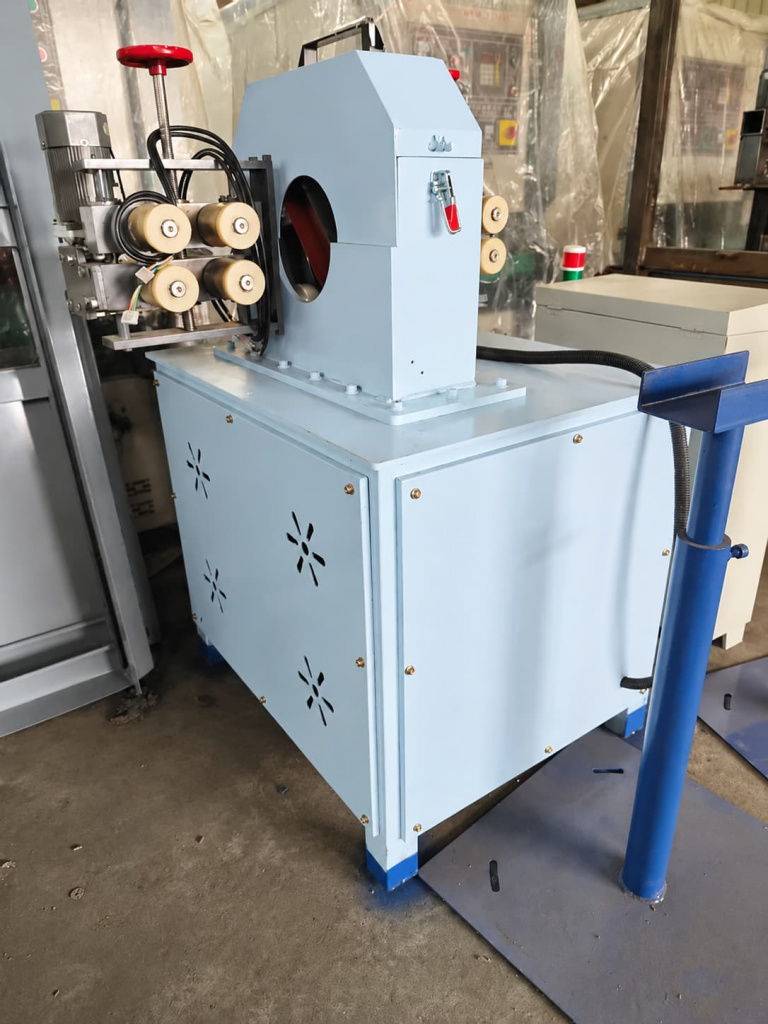
Самая сложная часть проекта: полировальный станок для труб
Сначала определили ГОСТы и требования к обработке медных и стальных труб. Затем совместно с инженерами из Китая начали подбирать автоматический трубный полировальный станок. Готовой модели, полностью соответствующей требованиям, у поставщиков не оказалось, поэтому выбрали станок с возможностью дальнейшей адаптации.
Одна из сложностей была связана со шлифовальными лентами: для производства требовались ленты с заданными характеристиками и точными размерами. Под них доработали ролики натяжения и отдельные элементы подшипниковых узлов. Часть изменений выполняли уже в России при участии главного инженера предприятия-заказчика.
При работе станка оператор находится рядом с движущимися трубами и шлифовальными лентами, поэтому отдельное внимание уделили безопасности рабочего места. Скорректировали расположение сигнальных датчиков и элементов управления, чтобы сократить перемещения оператора рядом с рабочими узлами оборудования.
После доработок станок вывели на рабочий режим и получили требуемое качество обработки труб.
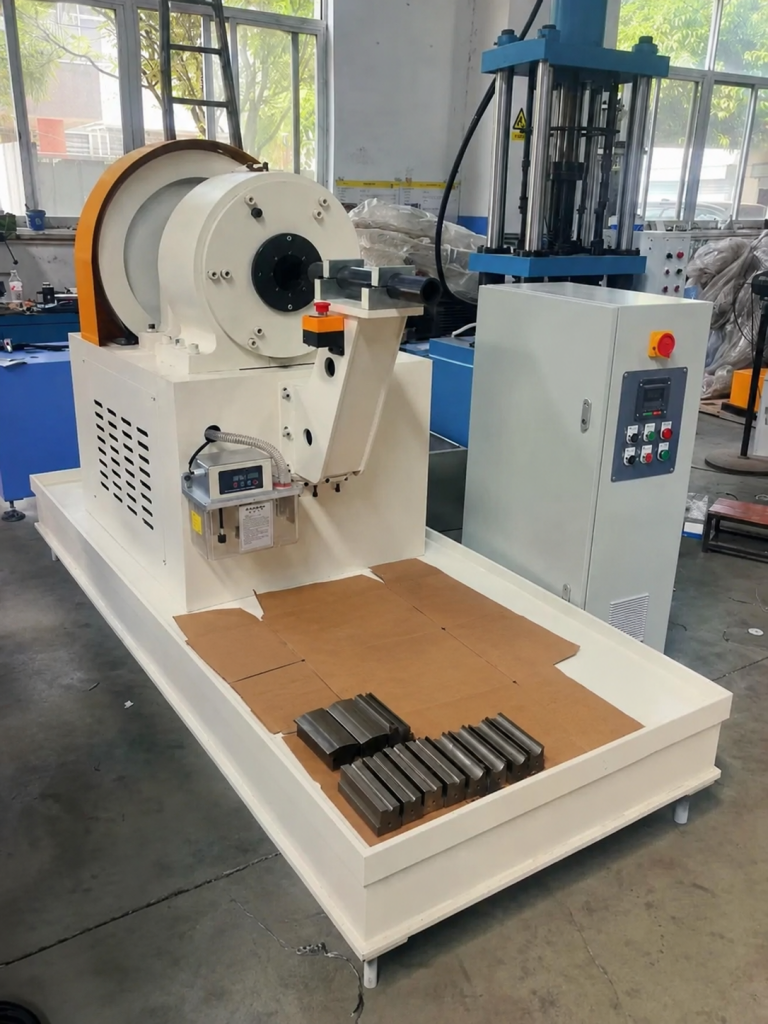
Ротационно-ковочная машина для обжима труб
Следующий этап — сборка и ротационная ковка. Электрические провода размещаются в изоляторах, сборка устанавливается внутрь подготовленной трубы, после чего машина обжимает трубу вокруг внутренних элементов.
Оборудование подбирали с учётом конкретной технологии клиента. Требовалась возможность ковки «на протяг», при которой изделие целиком проходит через шпиндель машины. Для работы с трубами разных диаметров предусмотрели сменные направляющие втулки.
Для проекта также проработали комплекты матриц для обжима труб из нержавеющей стали с 32 до 25,4 мм и медных трубок с 12 до 6,35 мм и с 12 до 7,11 мм. Для продолжительной работы машины предусмотрено масляное охлаждение рабочих узлов.
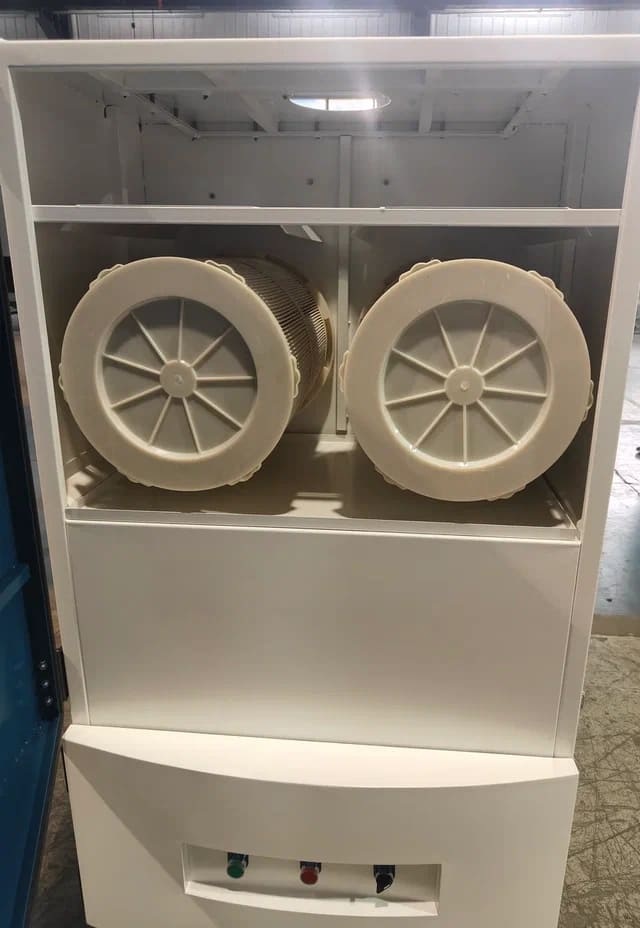
Вакуумный сборник для сварочного оборудования
Отдельная задача касалась участка сварки. Во время работы стружку и другие частицы необходимо удалять из рабочей зоны с помощью вакуума. У клиента уже использовался вакуумный сборник, но он не отвечал действующим требованиям предприятия к безопасности персонала.
Мы проработали требования, подобрали оборудование у проверенного поставщика и поставили его на площадку.
Что получил заказчик
В итоге предприятие получило три решения под конкретные операции своего технологического процесса, соответствующие требованиям безопасности производства. Сейчас оборудование работает в полном режиме.
Этот проект связан с другим этапом того же производства. Изоляторы для этих узлов предприятие также изготавливает самостоятельно из полисульфона методом литья под давлением. Для этого был разработан специализированный ТПА PowerJet и поставлены пресс-формы.
Получите расчёт под свой проект


